Seleccionar PVC de grado de inyección para un nuevo componente moldeado implica más que identificar un polímero adecuado, y Zhongwang trabaja con compradores B2B para hacer coincidir las especificaciones de la resina con su proceso de moldeo por inyección.
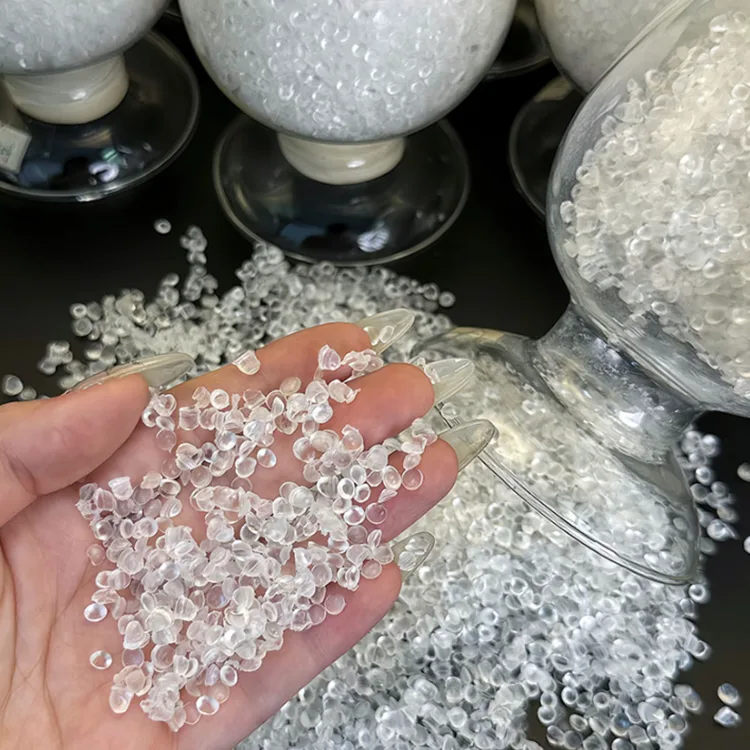
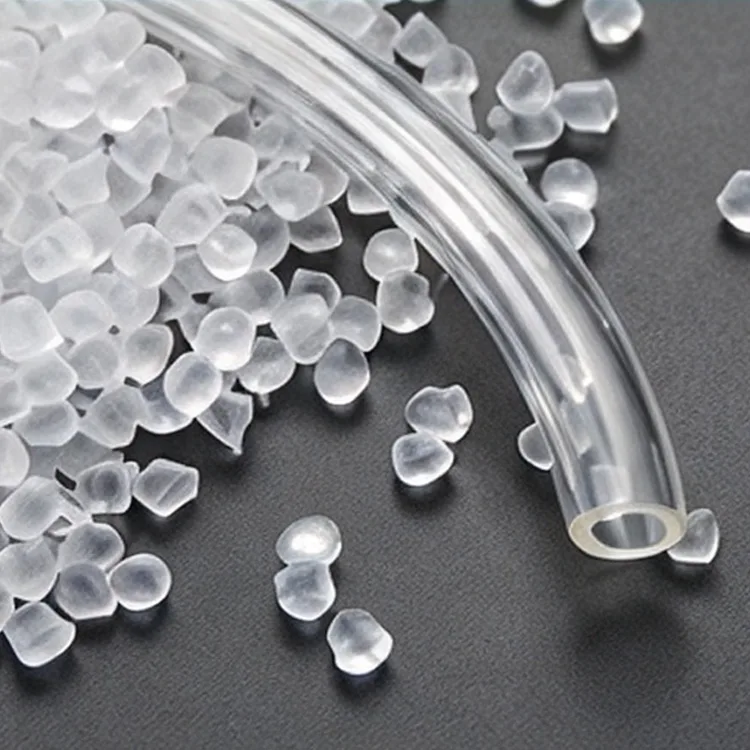
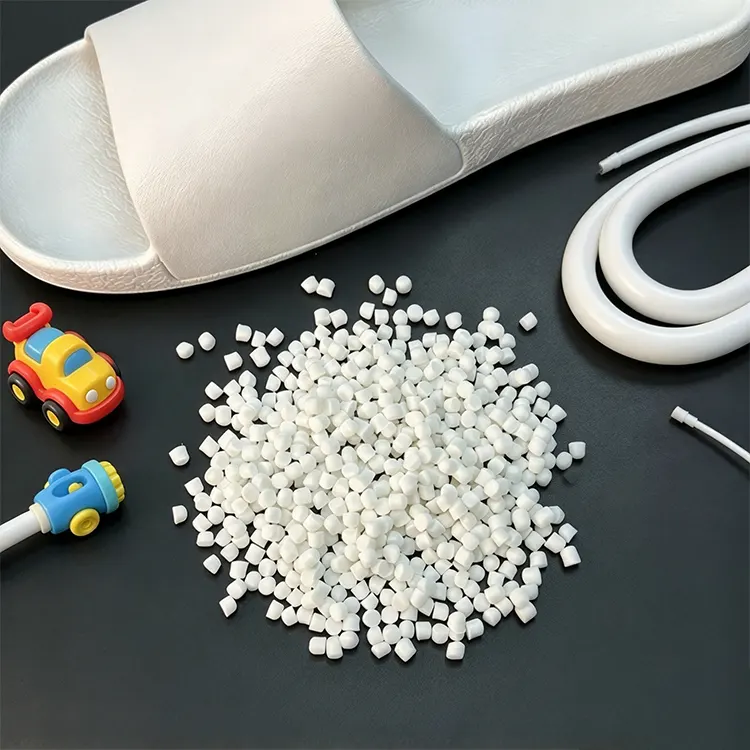
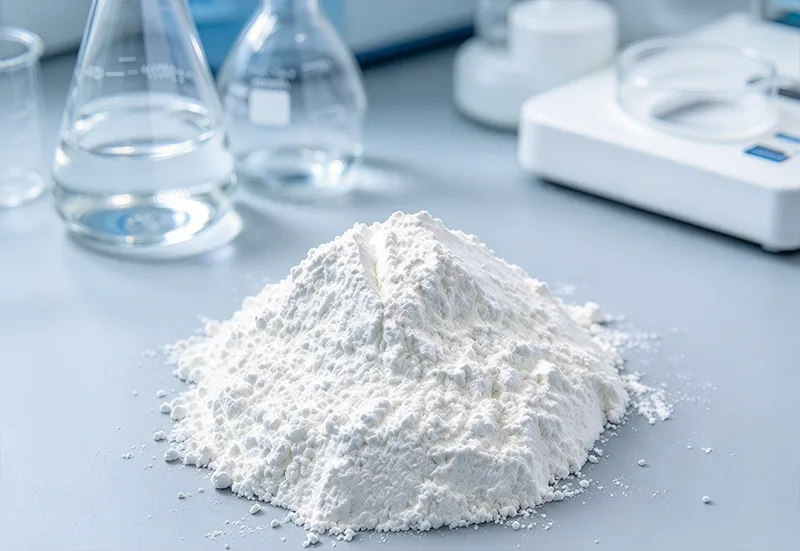
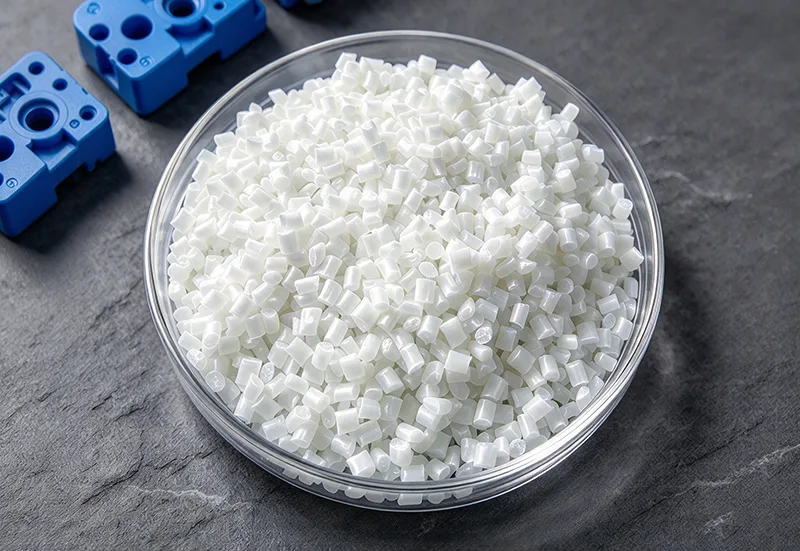
El cloruro de polivinilo generalmente se suministra como un polvo de resina blanca antes de la composición. Se pueden incorporar estabilizadores, lubricantes, coadyuvantes de procesamiento, modificadores de impacto y plastificantes de acuerdo con los requisitos del producto terminado.
Durante el moldeo por inyección, el material formulado debe plastificarse, moverse a través del sistema de canal y compuerta, llenar la cavidad del molde y enfriarse hasta alcanzar la forma requerida.
El PVC crea un desafío particular en el procesamiento porque la exposición térmica excesiva puede causar degradación. Al mismo tiempo, una plastificación insuficiente o un comportamiento de flujo inadecuado pueden impedir un llenado adecuado de la cavidad.
Por lo tanto, una formulación exitosa equilibra el procesamiento de la masa fundida, la estabilidad térmica, el rendimiento mecánico y las dimensiones de la pieza terminada.
| Artículo | Especificación de referencia |
|---|---|
| Nombre del producto | PVC de grado de inyección |
| Marca | Zhongwang |
| Polímero | Cloruro de polivinilo (PVC) |
| Forma material | Polvo de resina blanca |
| Método de procesamiento | Moldeo por inyección |
| Valor K | Dependiente del grado |
| Densidad aparente | Dependiente del grado |
| Comportamiento de fusión y fusión | Depende del grado y la formulación |
| Dureza | Dependiente de la formulación |
| Rendimiento de impacto | Dependiente de la formulación |
| Propiedades mecánicas | Depende del grado y la formulación |
| Estabilidad térmica | Depende del grado y la formulación |
| Color | Polvo de resina blanca; El color final depende de la formulación. |
| Embalaje | Embalaje de resina estándar |
| Documentos disponibles | TDS, COA y documentación de calificación aplicable |
El moldeo por inyección requiere que el material fundido se mueva a través de una trayectoria de flujo definida dentro de un ciclo relativamente corto. Las secciones delgadas, las puertas estrechas, los cambios abruptos de espesor y las características internas complicadas pueden aumentar la dificultad de lograr un llenado completo.
Una formulación con flujo insuficiente puede producir tomas cortas o detalles mal formados. Aumentar la temperatura para mejorar el llenado puede crear un riesgo adicional si extiende la exposición térmica del material más allá de un rango de procesamiento adecuado.
En lugar de depender únicamente del ajuste de temperatura, los fabricantes deben evaluar juntas las características de la resina, la viscosidad del compuesto, el diseño de la puerta, las condiciones de inyección y la temperatura del molde.
La ubicación de la compuerta afecta cómo el material ingresa a la cavidad y dónde se encuentran los frentes de flujo separados. Una mala colocación de la compuerta puede provocar un llenado incompleto, líneas de soldadura visibles o debilidades mecánicas localizadas.
Para accesorios y carcasas moldeados, la puerta debe evaluarse en relación con el espesor de la pared del componente, los requisitos estructurales y las especificaciones de apariencia.
Un tiempo de residencia excesivo en el cilindro o la boquilla puede exponer el PVC a calor innecesario. La degradación del material puede provocar decoloración, defectos superficiales o deterioro de las propiedades de las piezas terminadas.
El sistema de estabilización térmica, el perfil de temperatura del equipo, el tamaño de la inyección y el ciclo de producción deben adaptarse a la formulación seleccionada.
Una vez que se ha llenado la cavidad, las condiciones de enfriamiento y empaquetamiento influyen en las dimensiones y la apariencia de la superficie de la pieza moldeada.
El espesor desigual de la pared y una refrigeración inadecuada pueden contribuir a la aparición de marcas de hundimiento, distorsión o inconsistencia dimensional. Por tanto, la selección de la resina y el diseño del molde deben evaluarse como parte del mismo proceso de producción.
Las formulaciones de PVC rígido se pueden evaluar para accesorios de tuberías, componentes relacionados con válvulas, carcasas eléctricas y conectores industriales.
Estas aplicaciones pueden priorizar la rigidez, la resistencia al impacto, la consistencia dimensional y la compatibilidad química.
Los requisitos mecánicos deben confirmarse según la geometría del accesorio terminado, las condiciones de instalación y el entorno de servicio previsto.
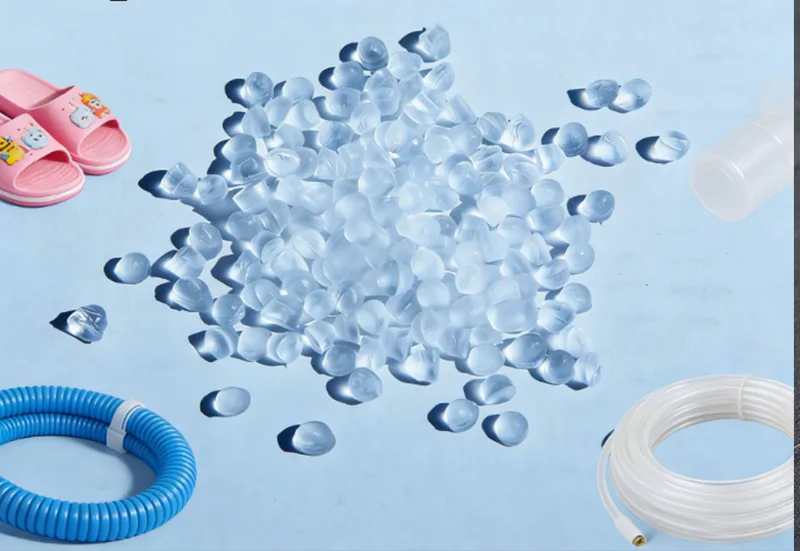
Las formulaciones flexibles son relevantes para cubiertas moldeadas, piezas protectoras, conectores blandos y otros componentes que requieren deformación controlada.
La selección del plastificante influye significativamente en la suavidad, flexibilidad y otras propiedades del producto terminado.
Para productos expuestos al calor, productos químicos o movimientos repetidos, se debe evaluar el compuesto completo en lugar de asumir que las formulaciones de PVC flexible tienen un rendimiento idéntico.
Los componentes moldeados con superficies visibles requieren atención a la consistencia del color, el brillo, la apariencia de las líneas de soldadura y los defectos de la superficie.
Estas características están influenciadas por la formulación, la fusión del material, el acabado del molde, la temperatura de procesamiento y las condiciones de enfriamiento.
Los disparos cortos pueden resultar de un flujo de fusión insuficiente, condiciones de inyección inadecuadas, longitud excesiva del flujo o compuertas y canales mal diseñados.
Antes de cambiar los grados de resina, los procesadores deben revisar la formulación del compuesto y las condiciones reales de llenado del molde.
La decoloración inesperada puede estar asociada con una exposición térmica excesiva, una estabilización inadecuada, un estancamiento del material o condiciones de procesamiento inadecuadas.
Se deben investigar las temperaturas del barril y de la boquilla, el tiempo de residencia y el estado del equipo de moldeo.
Las líneas de soldadura se forman cuando los frentes de fusión separados se encuentran dentro del molde. Su apariencia e importancia mecánica dependen del comportamiento del flujo, el diseño de la cavidad, las condiciones de procesamiento y los requisitos de servicio del componente.
La distorsión puede resultar de un enfriamiento desigual, geometría de la pieza, condiciones de empaque y diferencias en la contracción del material.
La formulación seleccionada debe probarse utilizando el molde de producción previsto donde las tolerancias dimensionales son importantes.
Zhejiang Zhongwang International Trade Co., Ltd. opera desde Yuyao China Plastics City y respalda la adquisición de resina de PVC a través de canales de proveedores establecidos y recursos logísticos regionales.
Para consultas sobre PVC de grado de inyección, los compradores deben proporcionar el tipo de producto moldeado, la especificación de resina existente o el valor K, el equipo de procesamiento, el espesor de la pared, la dureza requerida, los requisitos de impacto y la cantidad esperada del pedido.
Los dibujos, los problemas de moldeo existentes o las especificaciones de muestra pueden ayudar a identificar las características del material que deben evaluarse.
La resina y el compuesto seleccionados deben validarse mediante documentación técnica y pruebas de moldeo representativas antes de la producción en volumen.
El PVC requiere una estabilización térmica y una plastificación controladas. Una exposición térmica excesiva puede causar degradación, mientras que una fusión o un flujo insuficientes pueden provocar un moldeado incompleto y piezas defectuosas.
Se pueden evaluar formulaciones de PVC rígido adecuadas para accesorios moldeados por inyección. Los componentes terminados deben cumplir con los requisitos mecánicos, dimensionales, químicos y relacionados con la presión aplicables.
Las posibles causas incluyen flujo de compuesto inadecuado, compuertas restringidas, longitud de flujo excesiva, presión de inyección insuficiente o condiciones de procesamiento desfavorables. Se debe evaluar tanto el material como el molde.
El polvo de PVC normalmente requiere una formulación y un proceso de composición adecuados. Los estabilizadores, lubricantes, modificadores y otros ingredientes necesarios dependen del producto moldeado previsto.
Los compradores deben considerar las dimensiones de la cavidad, la disposición de la puerta y del corredor, el espesor de la pared, los requisitos mecánicos, el acabado de la superficie y el comportamiento de procesamiento de la formulación completa de PVC.
DIRECCIÓN
Edificio 1, Centro Internacional de Negocios de Plásticos de China, No. 285 Shunda West Road, Ciudad de Yuyao, Ciudad de Ningbo, Provincia de Zhejiang, China
Teléfono
Correo electrónico
Si tiene alguna consulta sobre cotización o cooperación, no dude en enviarnos un correo electrónico o utilizar el siguiente formulario de consulta. Nuestro representante de ventas se comunicará con usted dentro de las 24 horas. Gracias por su interés ennuestros productos.