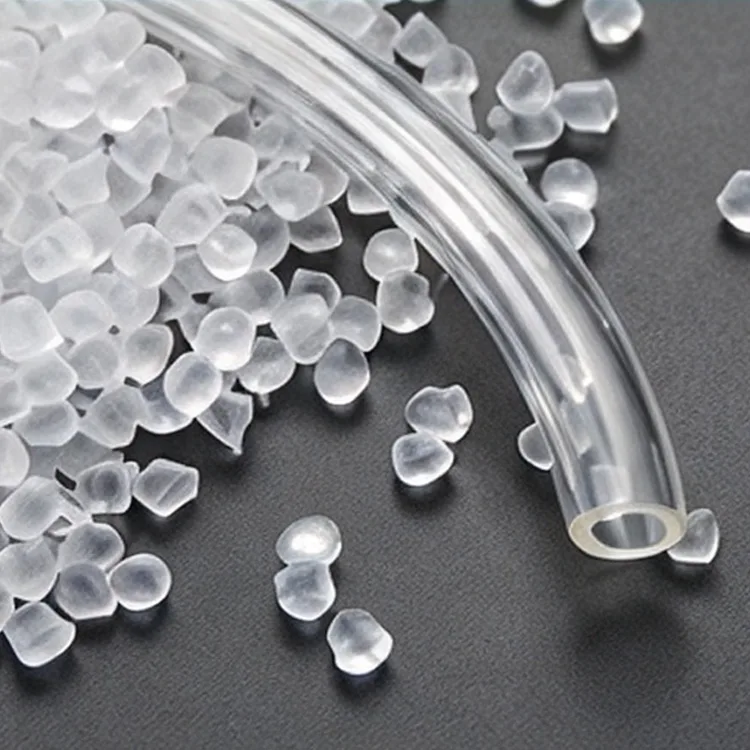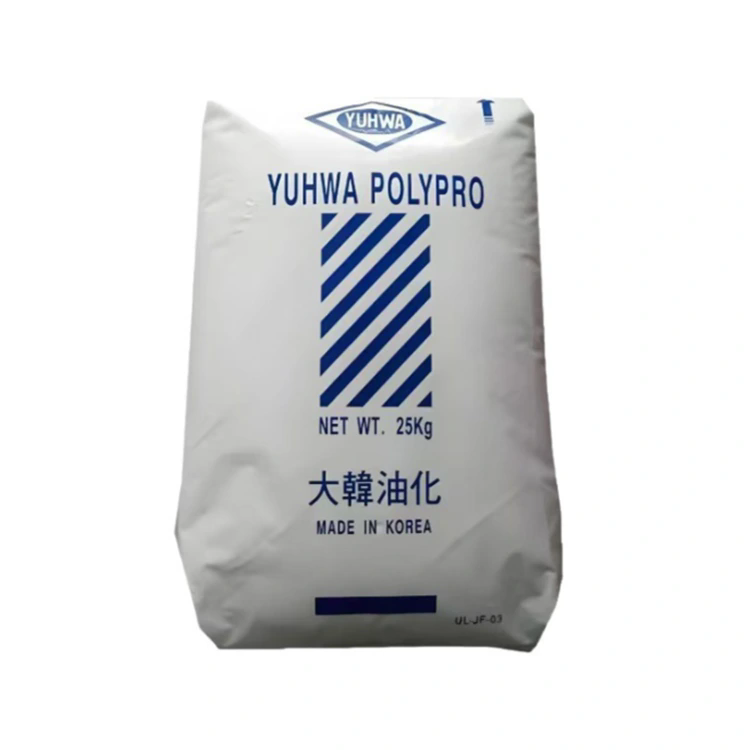
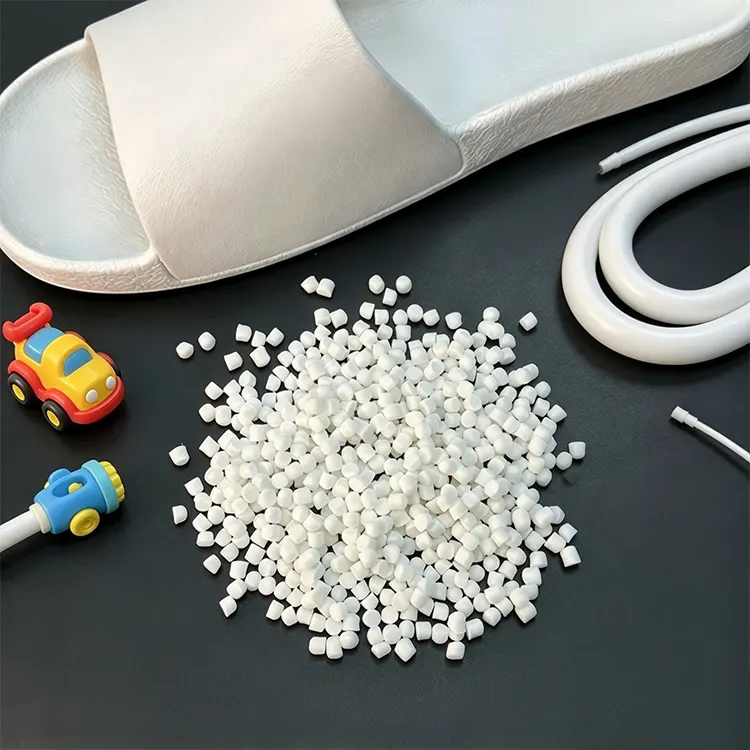
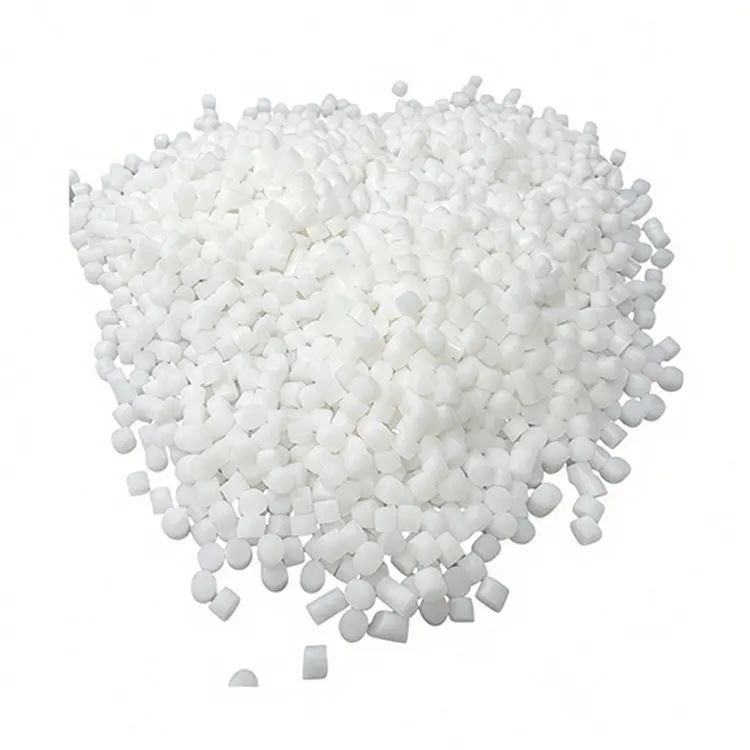
La estabilidad de la producción continua es la consideración principal cuando Zhongwang ayuda a los procesadores B2B a seleccionarPVC de grado de extrusiónpara tuberías, perfiles, láminas o tubos.
La extrusión de PVC se diferencia del moldeo por inyección por lotes porque el material debe moverse continuamente a través del equipo de procesamiento mientras se mantiene estable la plastificación y la producción del molde.
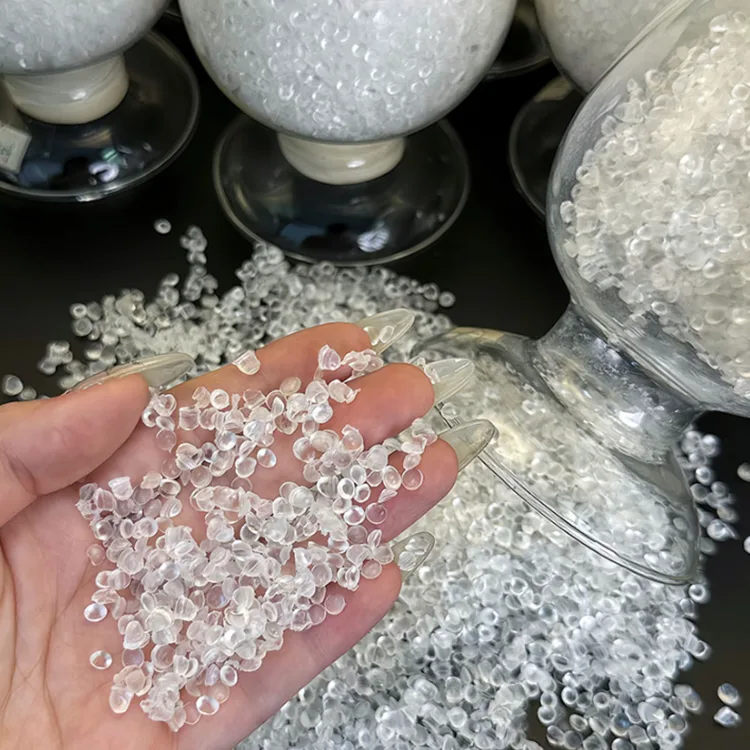
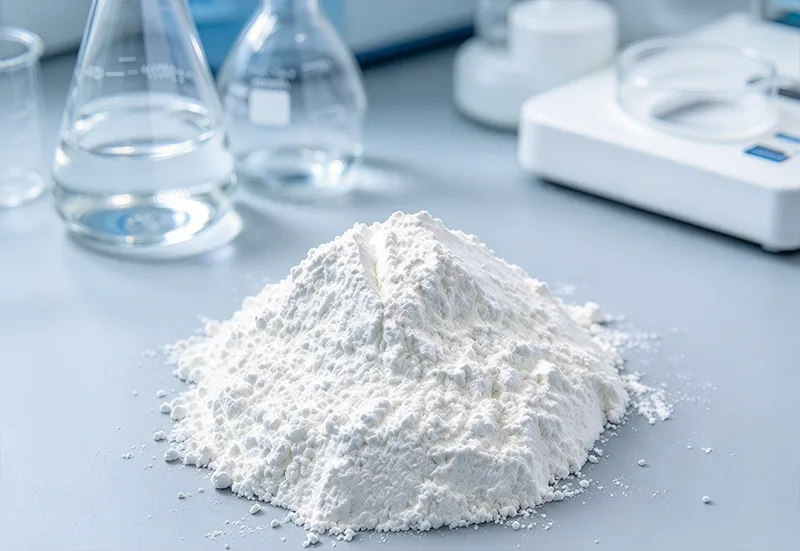
La resina generalmente se suministra como un polvo blanco y se combina con estabilizadores, lubricantes, coadyuvantes de procesamiento, cargas, plastificantes u otros aditivos adecuados según los requisitos del producto terminado.
Durante la extrusión, el material formulado se transporta, se calienta, se plastifica y se fuerza a través de una matriz. Posteriormente se enfría y se dimensiona para producir la sección transversal requerida.
En este proceso, el grado de resina y la formulación trabajan juntos. Incluso un polímero base adecuado puede producir resultados inaceptables si su comportamiento de fusión no coincide con el diseño del tornillo, el perfil de temperatura o el sistema de lubricación.
La extrusión de PVC requiere que el material alcance un estado de fusión adecuado durante su paso por el cilindro.
Una fusión insuficiente puede contribuir a propiedades mecánicas débiles o a una apariencia superficial deficiente. La exposición térmica excesiva puede causar degradación y decoloración visible.
Las condiciones de procesamiento apropiadas dependen de las características de la resina, la composición de la formulación, la configuración del tornillo, la capacidad del equipo y el rendimiento previsto.
Por lo tanto, los procesadores deberían tratar la plastificación como una variable de fabricación controlada en lugar de depender únicamente de la temperatura del barril.
El valor K es uno de los indicadores técnicos utilizados para caracterizar la resina de PVC y está relacionado con el peso molecular.
Diferentes rangos de peso molecular pueden influir en el comportamiento de fusión, el rendimiento mecánico y la procesabilidad.
El valor K requerido debe elegirse según la categoría del producto, la formulación y el equipo de procesamiento. La información del producto proporcionada no establece un rango de valor K universal para cada aplicación de extrusión.
La lubricación interna y externa influye en cómo la formulación de PVC se mueve a través del extrusor e interactúa con las superficies de procesamiento.
Un equilibrio de lubricante inadecuado puede afectar el tiempo de fusión, el torque de procesamiento, la calidad de la superficie y la estabilidad de la extrusión.
Los ajustes de formulación deben validarse mediante pruebas de producción reales en lugar de evaluarse independientemente de la resina.
El PVC requiere una estabilización térmica adecuada durante su procesamiento.
Una estabilización insuficiente o un calentamiento excesivo pueden provocar decoloración y degradación, especialmente cuando el material permanece en el cilindro o muere más tiempo del previsto.
Las temperaturas de procesamiento y el tiempo de residencia deben controlarse según el grado seleccionado y la formulación completa.
Una masa fundida estable no produce automáticamente un tubo o perfil terminado con dimensiones consistentes.
Después de salir de la matriz, el extruido debe enfriarse y controlarse utilizando equipos adecuados a su sección transversal.
La producción de tuberías puede utilizar sistemas de enfriamiento y dimensionamiento al vacío para establecer el diámetro exterior, la redondez y el espesor de pared requeridos.
La formulación del material, el rendimiento de la extrusión, la velocidad de transporte, la temperatura de enfriamiento y las condiciones de tamaño influyen en las dimensiones del acabado.
Los requisitos mecánicos y relacionados con la presión deben evaluarse de acuerdo con la aplicación real de la tubería y los estándares de producto relevantes.
La extrusión de perfiles implica mantener formas transversales complejas a lo largo de longitudes de producción continuas.
El enfriamiento desigual, la salida inestable o las condiciones inadecuadas del troquel pueden causar torsión, variación dimensional o defectos en la superficie.
Para perfiles rígidos, los requisitos de formulación pueden incluir rigidez, rendimiento ante impactos, apariencia y resistencia a la intemperie cuando se pretende su uso en exteriores.
La producción de láminas requiere atención a la distribución del material fundido, el control del espesor, el enfriamiento y el acabado de la superficie.
La formulación seleccionada debe evaluarse según la rigidez requerida del producto, las características mecánicas y el entorno operativo previsto.
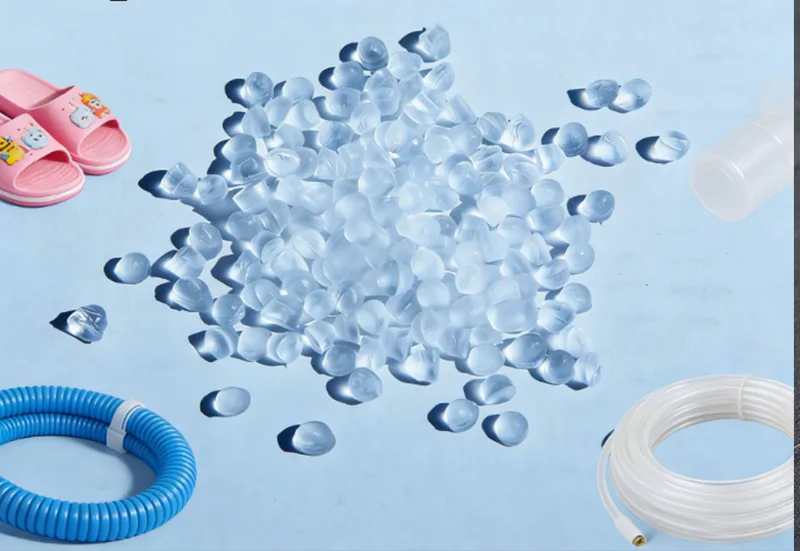
La extrusión de PVC flexible incorpora un sistema plastificante adecuado para obtener la suavidad y comportamiento a la flexión requeridos.
La selección del plastificante influye en la flexibilidad, el comportamiento térmico y la compatibilidad con la aplicación prevista.
El producto terminado debe someterse a pruebas para cumplir con los requisitos mecánicos, químicos y reglamentarios pertinentes.
| Artículo | Información de referencia |
|---|---|
| Nombre del producto | PVC de grado de extrusión |
| Marca | Zhongwang |
| Polímero | Cloruro de polivinilo |
| Forma material | Polvo de resina blanca |
| Método de procesamiento primario | Extrusión Continua |
| Valor K | Dependiente del grado |
| Densidad aparente | Dependiente del grado |
| Características de la fusión | Depende del grado y la formulación |
| Comportamiento del procesamiento de fusión | Depende del grado y la formulación |
| Dureza | Dependiente de la formulación |
| Propiedades mecánicas | Depende del grado y la formulación |
| Estabilidad térmica | Dependiente de la formulación |
| Flexibilidad | Dependiente de la formulación |
| Color del producto terminado | Dependiente de la formulación |
| Embalaje | Embalaje de resina estándar |
| Documentos disponibles | TDS, COA y especificaciones de producto aplicables |
Los defectos superficiales pueden resultar de una fusión inadecuada, lubricación excesiva o insuficiente, inestabilidad de la fundición, contaminación del troquel o temperaturas de procesamiento incorrectas.
Antes de cambiar la resina base, los procesadores deben revisar la formulación del material, la condición del troquel, el perfil de temperatura y la estabilidad de la línea.
El color amarillento u otros cambios de color inesperados pueden indicar degradación térmica o un problema con el sistema estabilizador.
Se debe investigar el tiempo de residencia del material, la temperatura del cilindro, la temperatura del molde y la estabilidad de la formulación.
Los cambios en el espesor de la tubería pueden estar asociados con una salida de extrusión inestable, centrado del troquel, velocidad de arrastre o condiciones de enfriamiento.
El comportamiento de procesamiento del material debe considerarse junto con los ajustes mecánicos de la línea de producción.
La deformación puede deberse a un enfriamiento desigual, un tamaño inadecuado, tensión interna o variaciones en la velocidad de extrusión.
Los perfiles terminados deben inspeccionarse después del enfriamiento y la estabilización dimensional, no sólo inmediatamente después de salir del molde.
La variación mecánica puede surgir de cambios de calidad, inconsistencias en la formulación, fusión insuficiente o diferencias de procesamiento entre lotes de producción.
Mantener especificaciones de materiales y registros de producción consistentes ayuda a identificar la causa de resultados inesperados.
| Factor | Extrusión de PVC rígido | Extrusión de PVC flexible |
|---|---|---|
| Productos típicos | Tuberías, perfiles de ventanas, láminas rígidas, componentes de construcción. | Tubos flexibles, vainas protectoras, tiras de sellado, cubiertas para cables |
| Uso de plastificantes | Limitado o ninguno, dependiendo de la formulación. | Sistema plastificante seleccionado |
| Enfoque de propiedad principal | Rigidez, comportamiento al impacto, estabilidad dimensional. | Flexibilidad, comportamiento de flexión, propiedades mecánicas específicas de la aplicación. |
| Consideraciones de procesamiento | Fusión, geometría del perfil, refrigeración, dimensionamiento. | Plastificación, estabilidad de extrusión, suavidad, enfriamiento. |
Zhejiang Zhongwang International Trade Co., Ltd. opera dentro de Yuyao China Plastics City, una importante ubicación comercial de materias primas plásticas respaldada por recursos regionales de almacenamiento y logística.
ParaPVC de grado de extrusiónPara la adquisición, los compradores deben proporcionar la categoría del producto, el grado de resina preferido o el valor K, la configuración del tornillo, los requisitos de formulación rígida o flexible, la producción de la línea y las especificaciones del producto terminado.
Cuando una línea de extrusión existente experimenta problemas, detalles como el comportamiento de la fusión, los defectos de la superficie, la variación dimensional y las condiciones de procesamiento pueden ayudar a guiar las discusiones sobre el material.
El grado seleccionado debe confirmarse con su hoja de datos técnicos y certificado de análisis, seguido de pruebas de aplicación antes de la producción comercial.
El PVC de calidad para extrusión se selecciona para el conformado continuo a través de una matriz, mientras que el PVC de calidad para inyección se utiliza en formulaciones adecuadas para llenar cavidades de moldes individuales. Las características de procesamiento y los requisitos de aditivos deben coincidir con el método previsto.
El valor K está relacionado con el peso molecular del PVC y puede influir en la procesabilidad y el comportamiento mecánico. El valor adecuado depende del producto terminado, la formulación y el equipo de extrusión.
Se puede considerar una resina base en diferentes formulaciones, pero se debe evaluar el grado requerido y el sistema de aditivos para cada aplicación. Los productos flexibles normalmente requieren plastificantes adecuados, mientras que los productos rígidos tienen diferentes requisitos de formulación y rendimiento.
Las posibles causas incluyen una fusión deficiente, una lubricación inadecuada, contaminación del troquel, inestabilidad de la masa fundida y temperaturas de procesamiento incorrectas. El diagnóstico debe considerar tanto la formulación del material como el equipo de extrusión.
No. Las dimensiones finales también dependen del diseño de la matriz, el rendimiento de la extrusión, el enfriamiento, el tamaño, la velocidad de extracción y el comportamiento físico de la formulación completa.
Los compradores deben proporcionar el producto extruido previsto, el valor K preferido o el grado existente, la configuración del equipo, los requisitos de formulación, las dimensiones objetivo, el volumen de producción y cualquier requisito mecánico o reglamentario específico.
DIRECCIÓN
Edificio 1, Centro Internacional de Negocios de Plásticos de China, No. 285 Shunda West Road, Ciudad de Yuyao, Ciudad de Ningbo, Provincia de Zhejiang, China
Teléfono
Correo electrónico
Si tiene alguna consulta sobre cotización o cooperación, no dude en enviarnos un correo electrónico o utilizar el siguiente formulario de consulta. Nuestro representante de ventas se comunicará con usted dentro de las 24 horas. Gracias por su interés ennuestros productos.