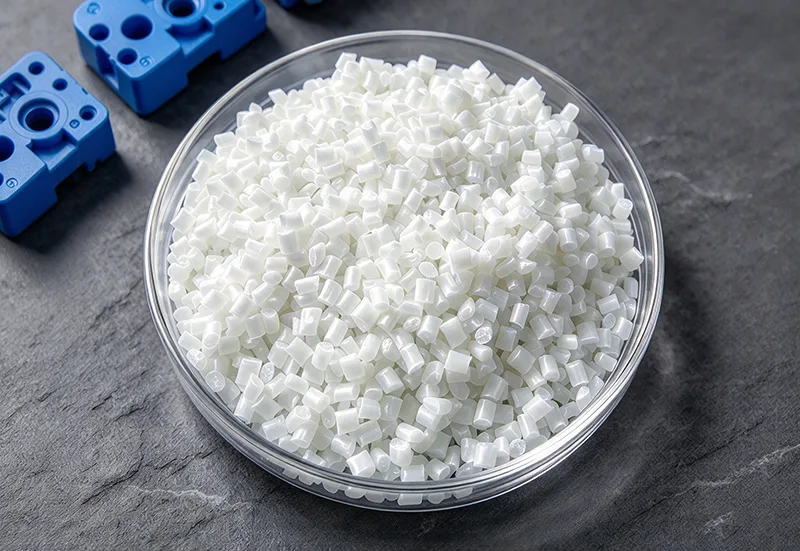
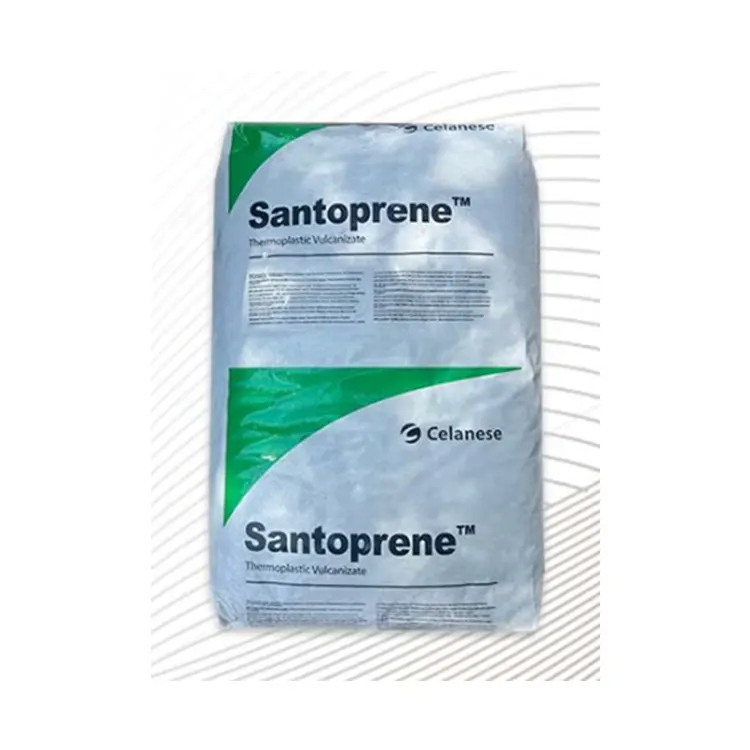
ConTPV estándar, Zhongwang ayuda a los compradores industriales a adaptar la dureza del elastómero y las características de procesamiento a la producción de componentes eléctricos, de construcción y de automoción.
El material consta de partículas de caucho EPDM reticuladas dispersas dentro de una fase termoplástica continua de polipropileno. La fase de caucho aporta elasticidad, recuperación de la compresión y resistencia a la exposición al ozono, mientras que la fase de polipropileno permite que el material se ablande y fluya durante el procesamiento termoplástico.
Esta estructura diferencia al TPV del caucho EPDM termoestable convencional. Las formas terminadas se pueden producir sin un ciclo de vulcanización posterior al formado separado, lo que permite utilizar grados adecuados en operaciones de fabricación de termoplásticos establecidas.
En comparación con muchos elastómeros termoplásticos a base de estireno de uso general, el TPV puede proporcionar características de compresión y resistencia a la intemperie más favorables. Sin embargo, la diferencia depende de los compuestos específicos y de la aplicación real.
La principal consideración para los compradores es si la dureza y la formulación seleccionadas pueden ofrecer la función de sellado o amortiguación requerida después del moldeado y la instalación.
Se pueden seleccionar grados de inyección para pasacables de cableado automotriz, almohadillas para equipos, topes amortiguadores, sellos para electrodomésticos y componentes sobremoldeados flexibles.
Los valores de dureza de referencia de Shore 55A–40D cubren aplicaciones que requieren diferentes niveles de flexibilidad y resistencia a la deformación.
Durante la producción de prueba se deben comprobar el llenado del molde, el desmolde, la contracción y el comportamiento de compresión del componente terminado.
Los grados de extrusión se utilizan para perfiles en los que se debe mantener una sección transversal constante durante largos períodos de producción.
Las aplicaciones típicas incluyen juntas de ventanas, burletes auxiliares para automóviles, perfiles de juntas para muros cortina y cubiertas de cables flexibles.
La referencia suministrada enumera opciones de dureza de grado de extrusión desde Shore 45A hasta 90A. El hinchamiento del troquel, la velocidad de la línea, el enfriamiento y la tolerancia dimensional influyen en la calidad del perfil.
Los grados seleccionados para moldeo por soplado están destinados a piezas huecas flexibles, incluidas botas protectoras, fuelles de conductos de aire y mangas corrugadas.
Estos componentes requieren suficiente resistencia en estado fundido durante el conformado y una flexibilidad adecuada durante el movimiento repetido.
Para las botas protectoras para automóviles, se debe evaluar la exposición a aceites, grasas, temperaturas y movimientos mecánicos antes de la aprobación final del material.
Los gránulos de TPV de uso general también pueden servir como base para compuestos adicionales.
Dependiendo de la compatibilidad, se pueden incorporar masterbatches de color, estabilizadores UV y otros aditivos para desarrollar formulaciones para aplicaciones específicas.
La modificación puede cambiar la dureza, las propiedades mecánicas, el comportamiento del flujo y el comportamiento ante el envejecimiento, por lo que el compuesto final debe evaluarse por separado.
Un perfil de sellado necesita más que suavidad inicial. Su función depende de la presión de contacto mantenida después de la compresión y el uso repetido.
La información técnica original identifica valores de deformación por compresión del 28 al 45 % después de 22 horas a 70 °C, según el grado.
Una compresión más baja bajo condiciones de prueba idénticas generalmente indica una deformación menos permanente. Sin embargo, el comportamiento real del sellado también depende de la geometría del perfil, la compresión de la instalación, la temperatura de funcionamiento y los componentes circundantes.
Por lo tanto, la dureza debe considerarse junto con la deformación por compresión y las pruebas de piezas terminadas en lugar de utilizarse como único criterio de compra.
| Artículo | Especificación de referencia |
|---|---|
| Nombre del producto | TPV estándar |
| Marca | Zhongwang |
| Material | Vulcanizado termoplástico EPDM-PP |
| Rango de dureza | Shore 45A–50D, según el grado |
| Densidad | 0,94–0,98 g/cm³, grados sin relleno |
| Tasa de flujo de fusión | 0,5–25 g/10 min (230 °C/2,16 kg) |
| Resistencia a la tracción | 3–12 MPa, típico |
| Alargamiento en rotura | 250–550 %, típico |
| Conjunto de compresión | 28–45 % (70 °C × 22 h), referencia ASTM D395-B |
| Temperatura de servicio continuo | -40°C a 125°C, según el grado |
| Temperatura a corto plazo | Hasta 135°C, referencia |
| Contracción del molde | 1,5–2,8% |
| Inflamabilidad | UL94 HB, referencia de grado estándar |
| Apariencia | Pellets negros o naturales |
| Métodos de procesamiento | Moldeo por inyección, extrusión, moldeo por soplado, coextrusión |
| Embalaje | Bolsa tejida protegida contra la humedad de 25 kg |
| Documentos Técnicos | TDS, COA, SDS e informes de prueba aplicables |
Las propiedades enumeradas representan valores típicos de familias de grados. Las especificaciones reales del material y las clasificaciones de rendimiento deben confirmarse utilizando la documentación técnica del grado seleccionado.
Los componentes de elastómero moldeados por inyección pueden desarrollar marcas de hundimiento, brillo inconsistente o variaciones dimensionales cuando las condiciones de procesamiento no se adaptan al grado.
La referencia suministrada identifica temperaturas del cilindro de aproximadamente 180 a 225 °C y temperaturas del molde de alrededor de 40 a 60 °C para aplicaciones de sellado seleccionadas.
La presión de inyección, la temperatura de fusión, el enfriamiento y el diseño del molde deben establecerse mediante moldeo de prueba.
Los perfiles extruidos requieren una salida estable y refrigeración para mantener la forma de la sección prevista.
Un grado con características de fusión inadecuadas puede causar variaciones dimensionales o cambios en la apariencia de la superficie.
Las dimensiones del perfil deben medirse después del enfriamiento y, en su caso, después de un período de acondicionamiento definido.
El material se puede utilizar en componentes sobremoldeados flexibles y de tacto suave, pero la adhesión depende del sustrato rígido y la formulación del compuesto.
El polipropileno y otros plásticos pueden tener un comportamiento de unión diferente. La compatibilidad del sustrato debe establecerse mediante pruebas de producción reales.
Los compuestos de EPDM-PP de uso general no se recomiendan para inmersión prolongada en aceites minerales concentrados o solventes de hidrocarburos.
Para componentes que requieren mayor capacidad de temperatura, retardo de llama, contacto con alimentos o resistencia química especializada, se debe evaluar un compuesto específico.
Zhejiang Zhongwang International Trade Co., Ltd. opera en Yuyao China Plastics City y se abastece de materiales plásticos generales y de ingeniería a través de relaciones establecidas con proveedores, incluidos SINOPEC y PetroChina.
por unTPV estándarcotización, los compradores pueden proporcionar la dureza Shore, el proceso de fabricación, las dimensiones de la pieza terminada, los requisitos de compresión, la temperatura de funcionamiento y la cantidad del pedido.
Cuando se requiera uso en exteriores o sobremoldeo, también se deben especificar las condiciones de exposición a los rayos UV y el material del sustrato.
Las piezas de prueba deben evaluarse en cuanto a deformación por compresión, estabilidad dimensional, comportamiento a la intemperie y rendimiento del ensamblaje antes de comprarlas al por mayor.
El TPV contiene partículas de caucho reticuladas dinámicamente dentro de una fase termoplástica, mientras que el TPE-S convencional se basa en sistemas de copolímeros de bloques estirénicos. El TPV puede proporcionar ventajas en la recuperación de la compresión y la resistencia a la intemperie para determinadas aplicaciones, pero el rendimiento depende de los grados específicos del material.
Se puede considerar para ciertos sellos, pasacables, perfiles y piezas flexibles. El reemplazo debe evaluarse utilizando la deformación por compresión, las propiedades mecánicas, el rango de temperatura, la resistencia química y el método de producción requeridos.
La dureza adecuada depende de la fuerza de instalación, la geometría del componente, la flexibilidad requerida y la función de sellado o aislamiento de vibraciones. Se debe probar una muestra moldeada representativa antes de confirmar la calidad.
Se pueden procesar grados de TPV adecuados en equipos de moldeo por inyección de termoplásticos. Los ajustes de temperatura, la configuración de los tornillos, el diseño del molde y el enfriamiento deben ajustarse según el compuesto seleccionado.
Los desechos de producción limpia pueden reutilizarse dentro de límites controlados, según el grado y los requisitos de la pieza terminada. El procesamiento repetido puede alterar las propiedades mecánicas y de compresión, por lo que el porcentaje permitido debe establecerse mediante pruebas.
DIRECCIÓN
Edificio 1, Centro Internacional de Negocios de Plásticos de China, No. 285 Shunda West Road, Ciudad de Yuyao, Ciudad de Ningbo, Provincia de Zhejiang, China
Teléfono
Correo electrónico
Si tiene alguna consulta sobre cotización o cooperación, no dude en enviarnos un correo electrónico o utilizar el siguiente formulario de consulta. Nuestro representante de ventas se comunicará con usted dentro de las 24 horas. Gracias por su interés ennuestros productos.