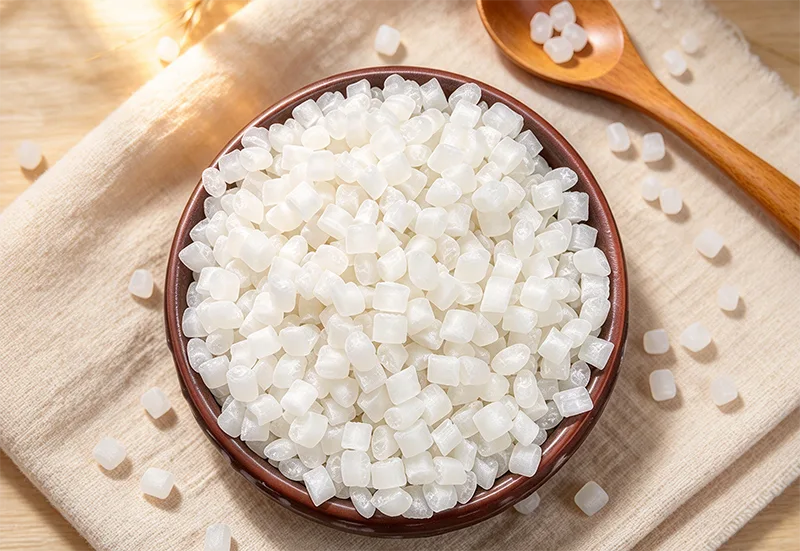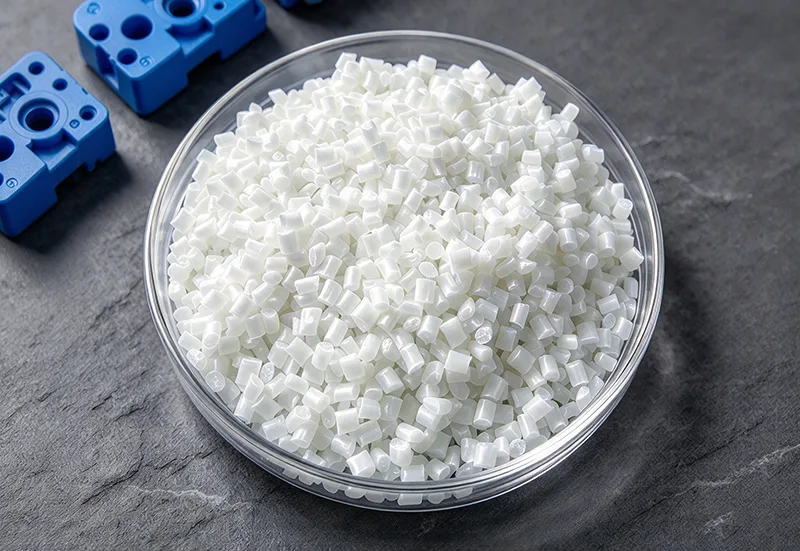
Antes de especificar la resina de nailon PA6 para la adquisición de producción, los ingenieros pueden trabajar con Zhongwang para comparar las propiedades del moldeado en seco con las dimensiones y el rendimiento mecánico esperado después de la exposición ambiental. La poliamida 6 es un termoplástico de ingeniería semicristalino producido a partir de caprolactama y comúnmente utilizado para componentes moldeados y extruidos.
El material contiene grupos amida polares que contribuyen a sus características mecánicas y químicas pero también lo hacen higroscópico. La humedad absorbida puede aumentar la flexibilidad y la resistencia al impacto al tiempo que reduce la rigidez y provoca hinchazón dimensional. Estos cambios son importantes especialmente para bridas para cables, carcasas de engranajes, componentes de ajuste rápido y conjuntos de ajuste perfecto.
Su dureza relativamente útil y sus características de procesamiento en estado fundido permiten seleccionar diferentes grados para aplicaciones de moldeo por inyección, extrusión y ingeniería modificada. Sin embargo, un grado de inyección de alto flujo y un grado de extrusión de alta viscosidad no son sustitutos directos.
Una de las consideraciones de diseño más importantes con la resina de nailon PA6 es la diferencia entre el material moldeado en seco y el material condicionado por la humedad. La referencia suministrada identifica un contenido de humedad de equilibrio de alrededor del 2% al 3% con una humedad relativa del 50%, y la absorción real depende del grado y las condiciones ambientales.
Cuando un componente de precisión absorbe humedad, los cambios dimensionales pueden afectar los espacios libres, la fuerza de sujeción o el ajuste del conjunto. Las propiedades de tracción y flexión en estado seco no deben usarse automáticamente para predecir el desempeño después del acondicionamiento.
Una característica de ajuste a presión debe doblarse durante la instalación sin una fractura inaceptable y luego retener suficiente fuerza de sujeción. El acondicionamiento de la humedad puede cambiar tanto la rigidez como la ductilidad, por lo que las pruebas deben reflejar el entorno de almacenamiento y servicio esperado del producto.
Los engranajes pequeños y los componentes móviles requieren un rendimiento de desgaste adecuado y holguras consistentes. Considere la humedad, la temperatura de funcionamiento, las superficies de contacto y la lubricación junto con las propiedades mecánicas de la resina seleccionada.
Cuando los orificios para tornillos, las ranuras de montaje o las aberturas de los conectores tengan tolerancias estrechas, mida las piezas moldeadas representativas tanto después de la producción como después del período de acondicionamiento ambiental especificado.
MFR de referencia: 12–24 g/10 min a 235°C/2,16 kg. Esta categoría combina el flujo de procesamiento y las propiedades mecánicas de bridas para cables, sujetadores, engranajes pequeños, componentes de electrodomésticos y piezas moldeadas en general.
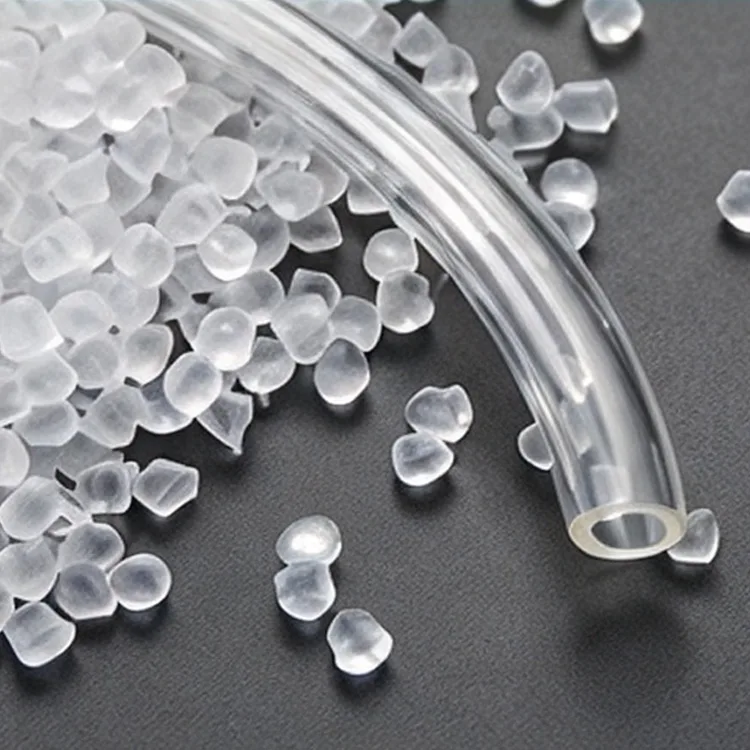
MFR de referencia: 4–9 g/10 min en las mismas condiciones. Su mayor peso molecular y resistencia a la fusión hacen que estos grados sean relevantes para películas, monofilamentos, tubos y artículos seleccionados moldeados por soplado.
Las formulaciones modificadas con elastómero se utilizan cuando el rendimiento ante impactos, particularmente a bajas temperaturas, es un requisito más importante que la rigidez estándar. Las aplicaciones incluyen componentes de protección para automóviles y hardware expuesto a golpes.
Las formulaciones seleccionadas pueden llevar clasificaciones UL94 V-2 o V-0 bajo condiciones de prueba específicas. Los gabinetes eléctricos y los componentes terminales deben coincidir con el espesor de pared requerido y la clasificación de llama documentada.
| Parámetro | Datos de referencia |
|---|---|
| Nombre del producto | Resina de nailon PA6 |
| Marca | Zhongwang |
| Material | Poliamida 6 / Nailon 6 |
| Grados disponibles | Inyección general / Extrusión de alta viscosidad / Súper endurecido / Retardante de llama |
| Densidad | 1,12–1,15 g/cm³, grados sin relleno |
| Punto de fusión | 215–225°C |
| MFR | 4–24 g/10 min (235°C/2,16 kg), según el grado |
| Resistencia a la tracción | 70–85 MPa, referencia típica moldeada en seco |
| Módulo de flexión | 2600–3200 MPa, referencia típica moldeada en seco |
| Impacto Izod con muescas a 23°C | 5–8 kJ/m², referencia seca típica |
| Temperatura de deflexión del calor a 1,82 MPa | 55–70°C, referencia típica |
| Contracción del molde | 1,0–1,8%, calificaciones vacantes |
| Humedad de equilibrio al 50 % de humedad relativa | 2-3%, referencia |
| Inflamabilidad UL94 | HB / V-2 / V-0, según calidad y espesor |
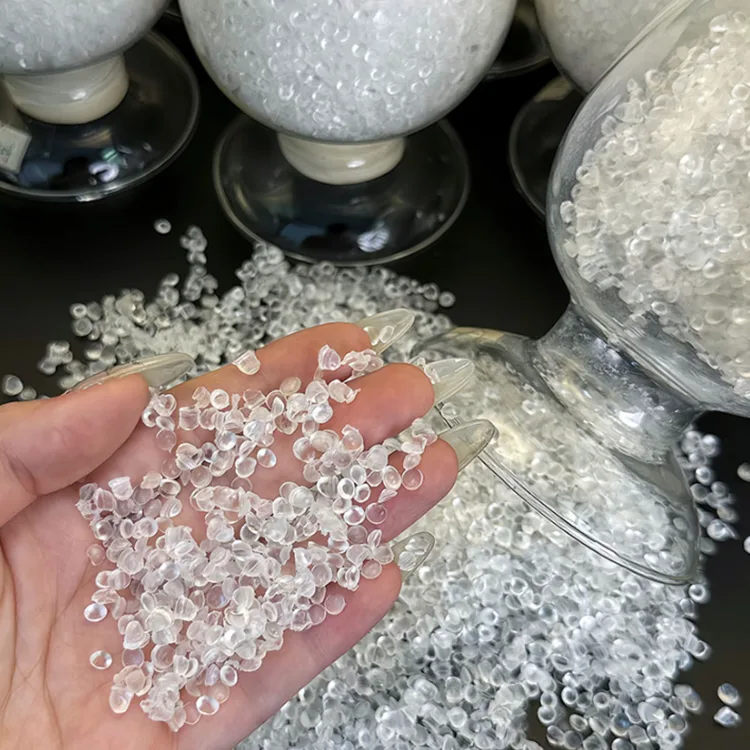
| Apariencia | Pellets naturales blancos o negros |
| Tratamiento | Moldeo por inyección/extrusión/moldeo por soplado aplicable |
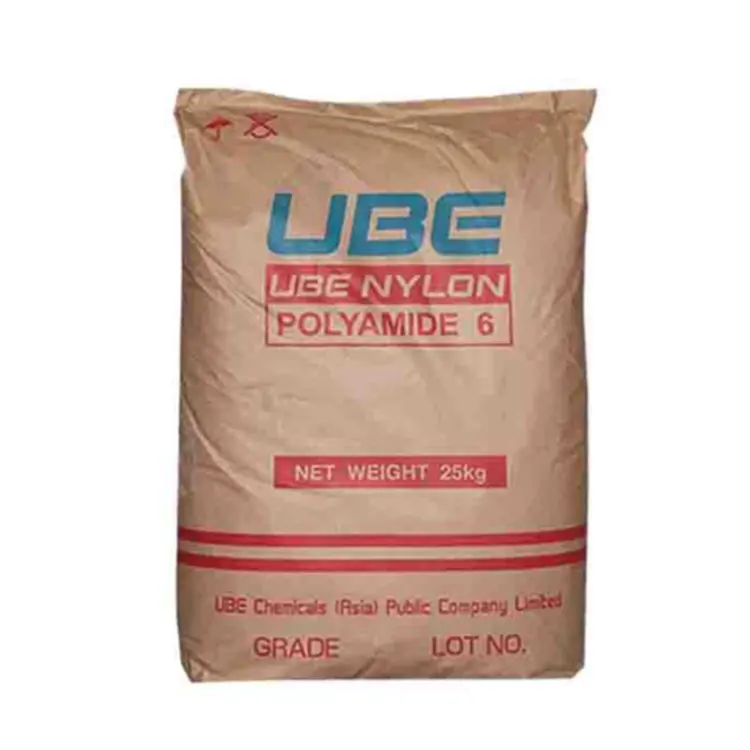
| Embalaje | Bolsa tejida protegida contra la humedad de 25 kg |
| Documentación | TDS, COA, SDS e informes de pruebas mecánicas o de llama aplicables |
La recomendación de secado de referencia es de 80 a 85 °C durante 4 a 6 horas usando un secador desecante, con una humedad del 0,2 % o menos. Se proporciona una referencia separada de secado al vacío de 105 °C durante 8 a 12 horas para materiales expuestos al aire durante períodos prolongados. El cronograma real debe seguir las instrucciones específicas del grado y la medición de la humedad.
Las temperaturas típicas del barril de material sin relleno se sitúan entre 230 y 260 °C. El calor excesivo, el tiempo de residencia prolongado o el secado insuficiente pueden producir salpicaduras, vetas plateadas, burbujas o pérdida de propiedades mecánicas.
La temperatura del molde también influye en la cristalización y las dimensiones. Los ajustes de prueba deben considerar el espesor de la pieza y la rigidez requerida en lugar de adoptar una temperatura para todas las aplicaciones.
Ubicado en Yuyao China Plastics City, Zhongwang coordina el abastecimiento de nailon para los compradores mediante moldeo por inyección y extrusión. Al solicitar resina de nailon PA6, especifique el proceso, el MFR objetivo, los requisitos mecánicos o de impacto, las condiciones de humedad, las dimensiones críticas y la cantidad anual.
Para ensamblajes de precisión, la secuencia de calificación recomendada es moldear los componentes de prueba, medir las dimensiones en seco, acondicionar las muestras para el entorno previsto y volver a evaluar el ajuste y la función. Los documentos COA y TDS específicos del grado deben respaldar la especificación de compra.
La poliamida absorbe la humedad atmosférica. El agua actúa como plastificante en el polímero, lo que puede reducir la rigidez al tiempo que aumenta ciertas medidas de dureza y flexibilidad.
No sin evaluación. Los dos polímeros difieren en el comportamiento de fusión, las propiedades térmicas, la respuesta a la humedad y la contracción. Los requisitos de herramientas y componentes deben verificarse antes de la sustitución.
La humedad excesiva del pellet es una posible causa. También se deben revisar la temperatura de procesamiento, la contaminación y otras condiciones de moldeo.
No debe considerarse como un reemplazo directo. Su menor flujo de fusión y su mayor resistencia a la fusión se seleccionan para aplicaciones orientadas a la extrusión, y la idoneidad de la inyección requiere pruebas separadas.
Se pueden considerar grados adecuados cuando su clasificación de llama documentada, espesor de pared, propiedades eléctricas y rendimiento mecánico coinciden con la aplicación.
DIRECCIÓN
Edificio 1, Centro Internacional de Negocios de Plásticos de China, No. 285 Shunda West Road, Ciudad de Yuyao, Ciudad de Ningbo, Provincia de Zhejiang, China
Teléfono
Correo electrónico
Si tiene alguna consulta sobre cotización o cooperación, no dude en enviarnos un correo electrónico o utilizar el siguiente formulario de consulta. Nuestro representante de ventas se comunicará con usted dentro de las 24 horas. Gracias por su interés ennuestros productos.