Para los equipos de adquisiciones que comparan plásticos reforzados, Zhongwang coordina el abastecimiento dePP reforzado con fibra de vidriode acuerdo con la especificación del componente, el contenido de fibra de vidrio requerido y el proceso de producción. El material combina una matriz de polipropileno con fibras de vidrio para cambiar la forma en que una pieza moldeada responde a la carga, el calor y la contracción.
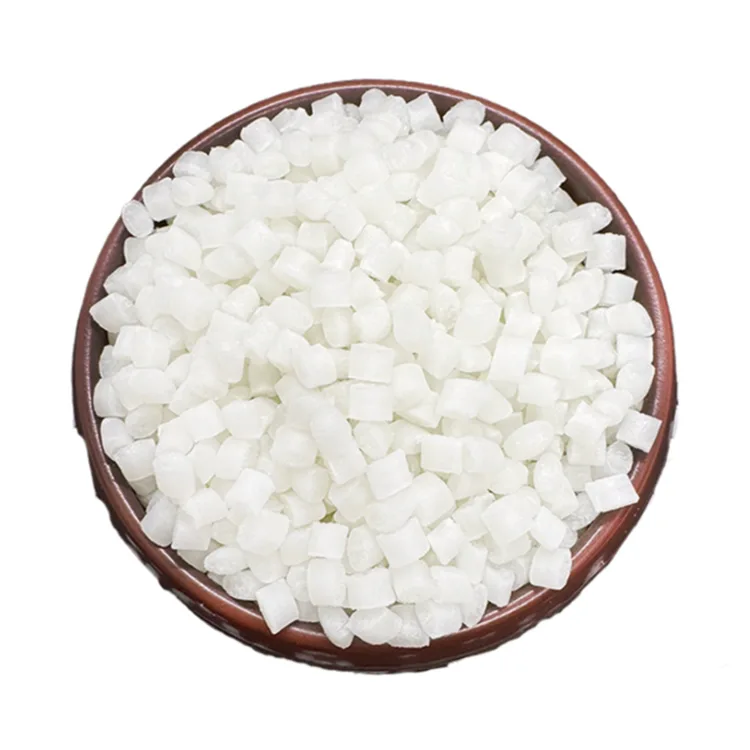
La razón principal para considerar este material no es simplemente una mayor resistencia. El refuerzo puede ayudar a que una pieza conserve su forma bajo tensión mecánica y reducir la contracción general del moldeo, pero también cambia el comportamiento del flujo, la apariencia de la superficie, la densidad y la contracción direccional. Estas compensaciones son importantes cuando un componente tiene tolerancias dimensionales estrictas, superficies visibles o cargas que actúan en una dirección particular.
Por lo tanto, se debe elegir un grado adecuado en torno al componente terminado, no seleccionando el mayor contenido de fibra disponible. Zhongwang puede coordinar el abastecimiento de calidad y la documentación técnica con respecto a una referencia de fabricante existente o un conjunto definido de requisitos de procesamiento y rendimiento.
Las fibras de vidrio aumentan la rigidez de la matriz de polipropileno, lo que permite que las piezas moldeadas diseñadas correctamente resistan la flexión o la deformación de manera más efectiva que los grados comparables de PP sin relleno. Esto puede resultar útil para soportes, componentes de equipos, carcasas y otras piezas que necesitan soporte estructural.
El nivel de mejora depende del contenido de fibra, la formulación, la orientación de la fibra y la geometría del componente. La resistencia a la tracción y el módulo de flexión deben verificarse en los datos técnicos del grado seleccionado cuando estos valores determinan si la pieza cumple con sus requisitos de diseño.
El PP sin relleno puede encogerse durante el enfriamiento después del moldeo. El refuerzo de fibra de vidrio generalmente reduce la contracción general, lo que puede ayudar cuando un componente debe mantener sus dimensiones o encajar con otras piezas.
Sin embargo, una contracción promedio más baja no garantiza dimensiones uniformes en todas las direcciones. Las fibras tienden a alinearse con el flujo de fusión durante el moldeo por inyección, lo que potencialmente crea diferencias entre las direcciones del flujo y del flujo cruzado. La posición de la puerta, el espesor de la pared, el diseño del molde y las condiciones de enfriamiento deben considerarse junto con los datos de contracción nominal.
El refuerzo puede mejorar la resistencia a la deformación bajo ciertas cargas térmicas y mecánicas. El desempeño real del servicio depende del grado y las condiciones experimentadas por la pieza terminada.
Para componentes expuestos a temperaturas elevadas mientras transportan una carga, revise los datos térmicos y mecánicos relevantes en lugar de confiar en una afirmación general de resistencia al calor mejorada. La temperatura de funcionamiento continuo, la exposición a corto plazo y la carga aplicada deben definirse antes de la selección del material.
Agregar fibra de vidrio aumenta la densidad del material en comparación con el PP sin relleno y puede afectar la apariencia de la superficie moldeada. Dependiendo del grado y las condiciones de moldeo, los efectos superficiales relacionados con la fibra pueden ser visibles.
Cuando la apariencia, la capacidad de pintura o un acabado exterior uniforme sean importantes, analice los requisitos de la superficie antes de aprobar una calificación. Una formulación optimizada para la rigidez puede no ser la mejor opción para un componente con requisitos cosméticos exigentes.
| Artículo | Información de referencia |
|---|---|
| Nombre del producto | PP reforzado con fibra de vidrio |
| Marca | Zhongwang |
| Material de la matriz | Polipropileno (PP) |
| Reforzamiento | fibra de vidrio |
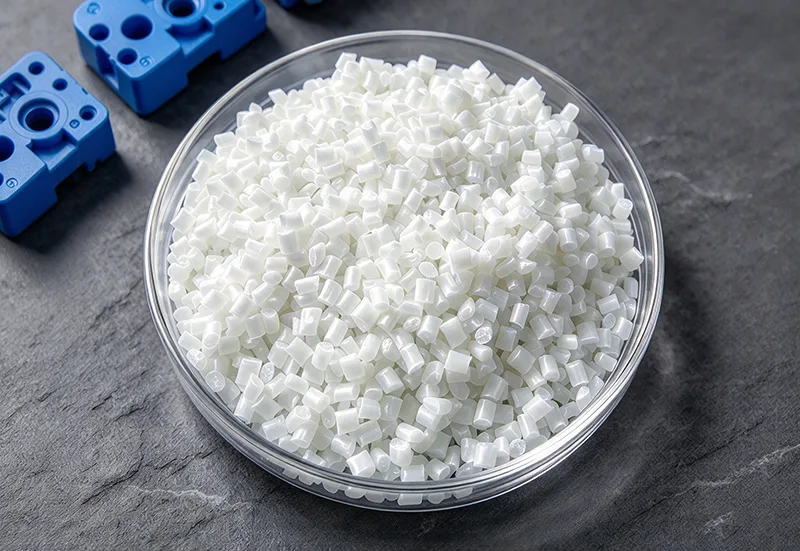
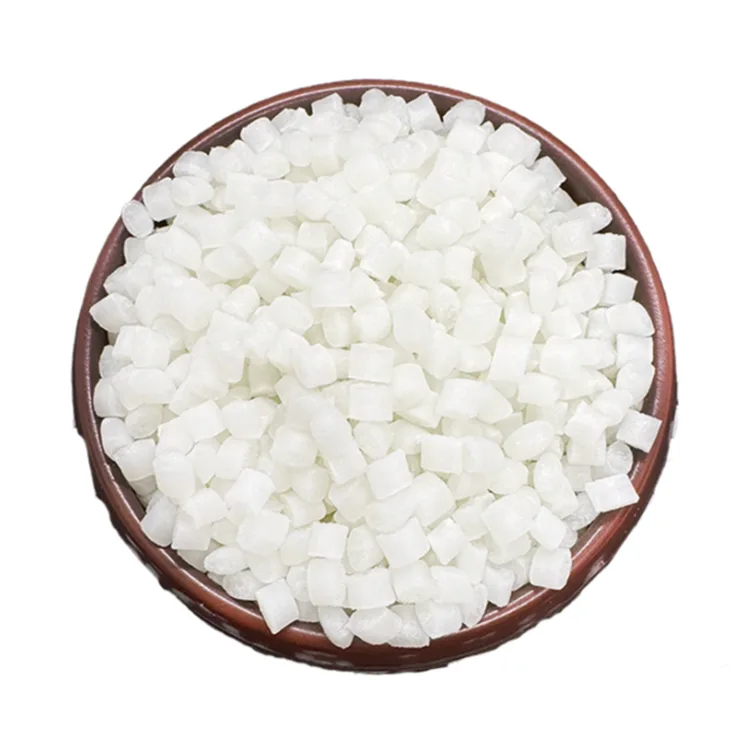
| Formulario de suministro | bolitas de resina |
| Contenido de fibra de vidrio | Dependiente del grado |
| Tasa de flujo de fusión (MFR) | Dependiente del grado |
| Densidad | Dependiente del grado |
| Resistencia a la tracción | Dependiente del grado |
| Módulo de flexión | Dependiente del grado |
| Fuerza de impacto | Dependiente del grado |
| Resistencia al calor | Dependiente del grado |
| Método de procesamiento principal | moldeo por inyección |
| Color | Según grado seleccionado |
| Embalaje | Confirmar según los requisitos del pedido. |
| Documentos Técnicos | TDS, COA, MSDS y documentos aplicables, sujetos a disponibilidad |
No se proporcionan valores numéricos universales porque la información fuente no identifica un grado o porcentaje de fibra específico. Confirme las propiedades físicas, los métodos de prueba y las recomendaciones de procesamiento utilizando la documentación técnica original del material que se cotiza.
El contenido de fibra es un parámetro de compra importante porque afecta más que la rigidez. Los cambios en el nivel de refuerzo pueden influir en el rendimiento de tracción y flexión, el comportamiento de impacto, la densidad, la contracción, el acabado superficial y las características de procesamiento.
Se puede considerar un mayor contenido de fibra cuando la rigidez y la estabilidad dimensional son prioridades importantes. Un nivel de refuerzo más bajo puede ser más apropiado cuando la pieza necesita un equilibrio diferente entre rigidez, comportamiento al impacto, calidad de la superficie y procesabilidad. El porcentaje más alto no es automáticamente la opción más adecuada.
Antes de solicitar una cotización, aclare lo siguiente cuando sea posible:
• Porcentaje de fibra de vidrio requerido o un grado aprobado existente
• Requisitos de resistencia a la tracción y rendimiento a la flexión
• Requisitos de resistencia al impacto
• Grosor y geometría de la pared de la pieza
• Diseño del molde y tolerancias dimensionales.
• Comportamiento del llenado por inyección y condiciones de procesamiento.
• Temperatura de funcionamiento y carga mecánica.
• Requisitos de apariencia de la superficie
Si el componente ya tiene una especificación de material validada, proporcionar el fabricante y el número de grado es un punto de partida útil. Si el material aún está bajo evaluación, el dibujo del componente y los requisitos de rendimiento pueden ayudar a definir qué grados se deben comparar.
El moldeo por inyección es la principal ruta de procesamiento identificada para este material. En comparación con el polipropileno sin carga, el refuerzo de fibra de vidrio cambia el flujo de la masa fundida y el comportamiento de contracción, por lo que es posible que sea necesario ajustar la configuración del proceso existente.
Temperatura de fusión y velocidad de inyección:Estos deben coincidir con el grado seleccionado, la configuración de la máquina y el diseño del molde. El comportamiento del relleno depende tanto de las propiedades de flujo del material como de la geometría de la cavidad.
Mantener la presión y enfriar:Estos influyen en cómo la pieza se empaqueta y estabiliza durante el moldeo. Su efecto sobre las dimensiones finales debe evaluarse junto con el espesor de la pared y el diseño del molde.
Configuración de tornillo:La configuración del equipo y el diseño de los tornillos pueden afectar el comportamiento del procesamiento y la condición de la fibra. Siga las recomendaciones de procesamiento del proveedor de material seleccionado.
Orientación de las fibras:Las fibras tienden a alinearse a lo largo del flujo de fusión, lo que puede provocar diferencias direccionales en rigidez y contracción. Para piezas con tolerancias estrictas o cargas que actúan en una dirección definida, la posición de la compuerta y las rutas de flujo merecen atención durante el diseño del molde.
Contracción del molde:El refuerzo generalmente reduce la contracción general, pero la pieza final aún puede mostrar una contracción desigual en diferentes direcciones o secciones. Valide las dimensiones bajo las condiciones de moldeo previstas en lugar de confiar únicamente en un valor nominal del material.
El material se puede evaluar para piezas estructurales y semiestructurales donde el polipropileno sin relleno no proporciona la rigidez o el control dimensional requerido.
• Componentes automotrices:Piezas interiores, exteriores y debajo del capó seleccionadas, sujetas a requisitos mecánicos y de temperatura.
• Ventiladores y componentes del motor:Piezas moldeadas que necesitan rigidez y estabilidad dimensional.
• Estructuras de electrodomésticos:Soportes, carcasas y componentes estructurales.
• Cajas eléctricas y electrónicas:Piezas cuyos requisitos mecánicos y térmicos coincidan con el grado seleccionado.
• Equipos industriales:Ménsulas, soportes, cubiertas y otros componentes moldeados.
• Bombas y equipos de manipulación de fluidos:Piezas seleccionadas, tras comprobar las correspondientes condiciones químicas, de temperatura y mecánicas.
Éstas son áreas de aplicación potenciales más que una garantía de idoneidad para cada pieza en cada categoría. La decisión final sobre el material debe basarse en la carga, la temperatura, la exposición química, las tolerancias dimensionales y el proceso de producción del componente.
| Propiedad | PP sin llenar | PP reforzado con fibra de vidrio |
|---|---|---|
| Rigidez | Rendimiento típico del PP de uso general | Generalmente más alto, dependiendo del grado |
| Estabilidad dimensional | Afectado por la contracción del PP y el diseño de la pieza. | La contracción general generalmente se reduce; los efectos direccionales siguen siendo posibles |
| Peso | Menor densidad | Mayor densidad debido a la fibra de vidrio. |
| Comportamiento de impacto | Depende de la estructura y el grado del PP | Depende del contenido de fibra y la formulación; no siempre mejora |
| Aspecto de la superficie | A menudo más suave | Puede mostrar efectos superficiales relacionados con la fibra. |
| Tratamiento | Comportamiento común de procesamiento de termoplásticos | La configuración del proceso puede requerir ajustes |
| Costo de materiales | Depende del grado y las condiciones del mercado. | Depende de la formulación, el contenido de fibra y el grado. |
Esta comparación describe tendencias generales, no diferencias garantizadas entre dos productos. Para realizar una comparación significativa, revise las hojas de datos técnicos de los grados reales de los candidatos en condiciones de prueba comparables.
Zhongwang tiene su sede cerca del Centro Internacional de Negocios de China Plastics City en Yuyao, Ningbo, un área con recursos establecidos de comercio, almacenamiento y logística de plásticos. Su red de suministro incluye cooperación con marcas de polímeros nacionales e internacionales, incluidas Sinopec y PetroChina.
Para consultas sobre abastecimiento, los compradores pueden proporcionar un número de grado, referencia del fabricante o porcentaje de fibra de vidrio requerido. Cuando la especificación aún no esté establecida, se pueden utilizar el componente previsto, el método de procesamiento, los requisitos dimensionales y las cargas mecánicas para enmarcar la discusión sobre el material.
Dependiendo del grado real suministrado y los requisitos del pedido, los documentos técnicos pueden incluir:
• Ficha Técnica (TDS)
• Certificado de Análisis (COA)
• Hoja de datos de seguridad de materiales (MSDS)
• Especificación del producto
• Documentación de prueba aplicable
Se debe confirmar la disponibilidad de cada documento para el grado específico. Revise el contenido de fibra de vidrio, MFR, densidad, resistencia a la tracción, módulo de flexión, datos de impacto y propiedades térmicas con la documentación relevante antes de la producción.
La cantidad del pedido, el embalaje y los arreglos de entrega se pueden coordinar de acuerdo con los requisitos de abastecimiento. Para la producción repetida, mantener consistentes la calidad aprobada y las especificaciones de compra puede ayudar a reducir la variación evitable del material. Cualquier sustitución propuesta debe revisarse con respecto a los requisitos de la pieza original.
Es un compuesto a base de polipropileno que contiene fibras de vidrio. El refuerzo generalmente aumenta la rigidez y puede mejorar la estabilidad dimensional, al mismo tiempo que cambia la densidad, la apariencia de la superficie, el comportamiento al impacto y las características de procesamiento.
No. Un mayor refuerzo puede aumentar la rigidez, pero también puede afectar el comportamiento ante el impacto, la calidad de la superficie, el flujo y la contracción direccional. Seleccione el porcentaje de acuerdo con la especificación completa del componente en lugar de maximizar el contenido de fibra.
Sí. El moldeo por inyección es un método de procesamiento principal. La ventana de procesamiento debe confirmarse para el grado seleccionado y ajustarse a la máquina, la geometría del molde y las dimensiones requeridas de la pieza.
Generalmente reduce la contracción general en comparación con el PP sin relleno. Sin embargo, la orientación de las fibras puede crear diferencias entre las direcciones del flujo y del flujo cruzado, por lo que el diseño del molde y las condiciones de procesamiento aún afectan las dimensiones finales.
Comience con el contenido de fibra de vidrio, la resistencia a la tracción, el módulo de flexión, la resistencia al impacto, el MFR, la densidad y el rendimiento térmico. Considere también el espesor de la pared de la pieza, las tolerancias dimensionales, la apariencia de la superficie y las condiciones de operación. Utilice datos específicos de grado para comparar los materiales de los candidatos.
Los compradores pueden proporcionar el fabricante, el número de grado, el porcentaje de fibra de vidrio o las especificaciones técnicas como base para una consulta de abastecimiento. Se deberá confirmar la disponibilidad, documentación de soporte, embalaje y condiciones de entrega del material solicitado.
Proporcione la aplicación prevista, el dibujo o las dimensiones del componente, el método de procesamiento, el contenido de fibra requerido, las propiedades objetivo, el color, la cantidad del pedido y el destino. Una referencia de grado aprobada existente puede hacer que la confirmación del material sea más precisa.
DIRECCIÓN
Edificio 1, Centro Internacional de Negocios de Plásticos de China, No. 285 Shunda West Road, Ciudad de Yuyao, Ciudad de Ningbo, Provincia de Zhejiang, China
Teléfono
Correo electrónico
Si tiene alguna consulta sobre cotización o cooperación, no dude en enviarnos un correo electrónico o utilizar el siguiente formulario de consulta. Nuestro representante de ventas se comunicará con usted dentro de las 24 horas. Gracias por su interés ennuestros productos.